


ISO 16949 Standard-SMT-Leiterplattenbestückung
Technische Spezifikationen, Anwendungen und Servicemöglichkeiten
1. Einführung-über die SMT-Leiterplattenbestückung nach ISO16949
ISO 16949 ist ein internationaler Qualitätsmanagementstandard, der exklusiv für die Automobilindustrie entwickelt wurde. Es integriert die Kernprinzipien von ISO 9001 und berücksichtigt gleichzeitig zusätzliche branchenspezifische Anforderungen, wie z. B. Lieferkettenmanagement, Prozessrisikoprävention und Produktrückverfolgbarkeit. Für die Leiterplattenbestückung mit Oberflächenmontagetechnologie (SMT) bedeutet die Einhaltung von ISO 16949, dass der gesamte Produktionsprozess auf die hohe Zuverlässigkeit, lange Lebensdauer und die rauen Betriebsbedingungen der Automobilelektronik zugeschnitten sein muss. Jede Phase-von der Rohstoffauswahl und der Kontrolle der Platzierungsgenauigkeit bis hin zur Prüfung und Verifizierung des fertigen Produkts-muss den höchsten-Industriestandards entsprechen.
SMT-Leiterplattenbaugruppen, die gemäß ISO 16949 hergestellt werden, können einen stabilen Betrieb in extremen Automobilumgebungen aufrechterhalten. Dazu gehören Fahrzeugsteuerungssysteme (die ständigen Vibrationen und Spannungsschwankungen standhalten), Infotainmentsysteme in Fahrzeugen (die eine langfristige-Stabilität der Datenübertragung erfordern) und Fahrerassistenzsysteme (Advanced Driver Assistance Systems, ADAS, die eine extrem hohe Präzision bei der Signalverarbeitung erfordern). Als solche bieten sie wichtige Hardware-Unterstützung für die Sicherheit und Leistung von Fahrzeugen.
2. Spezifikationen
ISO16949 SMT
2.1 Einhaltung von Standards
Der gesamte ISO16949-SMT-Leiterplattenbestückungsprozess folgt dem ISO 16949-Zertifizierungssystem und umfasst Lieferantenqualifizierungsaudits (erfordert IATF 16949-konforme Zertifizierungsdokumente), die Überwachung der Produktionsprozessparameter (z. B. Echtzeitaufzeichnung und Rückverfolgbarkeit von Reflow-Ofen-Temperaturprofilen) und die Archivierung der Endproduktqualität (Qualitätsdaten für jede Charge müssen mindestens 10 Jahre lang aufbewahrt werden). Dies gewährleistet eine vollständige Übereinstimmung mit den Anforderungen der Automobilindustrie an Produktkonsistenz und Rückverfolgbarkeit.
2.2 Komponententypen
Unterstützt die Montage aller Arten elektronischer Komponenten, einschließlich herkömmlicher passiver Komponenten (Widerstände, Kondensatoren, Induktivitäten mit einer Genauigkeit von ±1 % oder höher) und aktiver Komponenten (IC-Chips, LED-Lichtquellen, Sensoren). Es eignet sich insbesondere auch für dedizierte Komponenten in Automobilqualität, wie z. B. hochtemperaturbeständige MCUs (Betriebstemperaturbereich: 40 bis 150 Grad), Sensoren in Automobilqualität (mit elektromagnetischer Störfestigkeit) und hochzuverlässige Steckverbinder (mit einer Steckzykluslebensdauer von mindestens 1.000 Mal). Alle Komponenten müssen vollständige Zertifizierungsberichte der AEC-Q-Serie vorlegen.
2.3 Lötprozess
Verwendet bleifreie-Löttechnologie (konform mit RoHS 2.0 und nachfolgenden überarbeiteten Umweltanforderungen). Der gängige Prozess ist das bleifreie Reflow-Löten (typischerweise unter Verwendung von SAC305-Lot mit einem Schmelzpunkt von 217 Grad), während bleifreies Wellenlöten für bestimmte Speziallötverbindungen verwendet wird. Während des Lötprozesses müssen die Temperaturprofile des Reflow-Ofens optimiert werden (8-10-stufige Heiz-/Einweich-/Kühlprofile, die auf verschiedene Komponententypen zugeschnitten sind), um eine Lunkerrate in der Lötstelle von weniger als oder gleich 5 % (weniger als oder gleich 3 % für Präzisionskomponenten wie BGAs) sicherzustellen, um die langfristigen Anforderungen an die Zuverlässigkeit der Lötverbindungen in der Automobilelektronik zu erfüllen.
2.4 Montagetoleranz
Verlässt sich auf hochpräzise SMT-Geräte (z. B. Bestückungsmaschinen der Fuji NX-Serie oder Yamaha YSM-Serie), um eine Bestückungsgenauigkeit im Mikrometerbereich zu erreichen. Die Mittenpositionierungsabweichung der Komponenten wird innerhalb von ±0,05 mm kontrolliert, und die Abweichung der Stiftausrichtung beträgt weniger als oder gleich 0,03 mm. Für Fine--Pitch-Komponenten (z. B. 01005-Gehäuse, QFPs mit einem Pin-Pitch von weniger als oder gleich 0,4 mm) ist eine zusätzliche maschinelle Bildverarbeitungskalibrierung erforderlich, um eine Platzierungsausbeute von mehr als oder gleich 99,95 % sicherzustellen.
2.5 Testen
Implementiert ein vollständiges-Prozesstestsystem:
Nach-Bestückung: 100 % automatisierte optische Inspektion (AOI) mit einer Auflösung von mindestens 5 μm, die in der Lage ist, über 20 Arten von Fehlern zu identifizieren (z. B. fehlende Komponenten, Fehlausrichtung, kalte Lötstellen).
Nach-Löten: Röntgeninspektion (für Lötstellen an der Unterseite-von BGAs, CSPs usw.), um interne Hohlräume und Brückenbildung durch Komponenten zu erkennen.
Funktionsüberprüfung: In-Circuit Testing (ICT), das über 98 % der Schaltungsknoten abdeckt, um offene Schaltkreise, Kurzschlüsse und Abweichungen von Komponentenparametern zu erkennen.
Probenüberprüfung: 0,5–1 % der Proben pro Charge werden Umwelttests unterzogen (z. B. Temperaturzyklen, Vibrationstests).
2.6 Temperaturtoleranz
Fertige Produkte können in extremen Temperaturbereichen stabil funktionieren. Der Standardbetriebstemperaturbereich liegt zwischen -40 und 125 Grad, während kundenspezifische Produkte (z. B. Leiterplatten für den Motorraum) Temperaturschwankungen von -55 bis 150 Grad standhalten können. Nach Temperaturwechseltests (abwechselnd zwischen -40 Grad und 125 Grad, 30 Minuten pro Zyklus, insgesamt 1.000 Zyklen) beträgt die Verschlechterung der Schaltkreisleistung weniger als oder gleich 5 %.
2.7 Material
Das ISO16949 SMT PCB Assembly-Substrat verwendet FR4-Material mit hoher Glasübergangstemperatur (Tg), mit einem Standard-Tg-Wert von größer oder gleich 170 Grad und einer Version mit hoher Zuverlässigkeit von größer oder gleich 200 Grad. Die Dicke des Substrats variiert je nach Anwendungsszenario (0,8 mm, 1,0 mm, 1,6 mm usw.) und die Dicke der Kupferfolie beträgt mindestens 1 Unze (um die Strombelastbarkeit und Wärmeableitungsleistung sicherzustellen). Zu den Oberflächenveredelungen gehören Immersionsgold (hohe Korrosionsbeständigkeit, geeignet für Hochfrequenzsignale), Heißluftlotnivellierung (HASL, kostengünstig) oder organisches Lötschutzmittel (OSP, umweltfreundlich und für Feinlöten geeignet)-alle erfüllen die langfristigen Serviceanforderungen der Automobilindustrie.
3. Funktionen und Anwendungen
ISO 16949-zertifizierte SMT-Leiterplattenbaugruppen werden in der gesamten Automobilelektronikindustrie häufig verwendet. Die wichtigsten Anwendungen und Funktionen sind:
3.1 Motorsteuergeräte (ECUs).
Als „Gehirn“ des Motors ermöglicht die SMT-Leiterplatte in Steuergeräten eine Datenverarbeitung in Echtzeit und eine präzise Steuerung. Es sammelt Signale von über 20 Sensoren (z. B. Drosselklappenstellung, Kraftstoffdruck, Ansauglufttemperatur) und berechnet innerhalb von Millisekunden die optimale Kraftstoffeinspritzmenge und den optimalen Zündzeitpunkt. Es überwacht auch Abgasemissionsindikatoren (z. B. NOx- und CO-Konzentrationen), um die Motorleistung und die Einhaltung der Umweltvorschriften in Einklang zu bringen. Darüber hinaus muss die Leiterplatte hohen Temperaturen (über 100 Grad) und ständigen Vibrationen im Motorraum standhalten.
3.2 Infotainmentsysteme
Die SMT-Leiterplatte dient als Kernhardware für Unterhaltung, Navigation und Konnektivität im Fahrzeug und integriert Schaltkreise mit mehreren Modulen:
Multimedia-Dekodierungschips (unterstützt 4K-Videowiedergabe).
GPS-Positionierungsmodule (Positionierungsgenauigkeit kleiner oder gleich 10 m).
Bluetooth/Wi-Kommunikationsmodule (unterstützen gleichzeitige -Geräteverbindungen).
Touchscreen-Treiberschaltungen.
Das PCB-Design optimiert die Signalintegrität, um elektromagnetische Interferenzen (EMI) zwischen Modulen zu vermeiden und sicherzustellen, dass es zu keinen Verzögerungen bei Navigationssprache, Musikwiedergabe oder Touch-Bedienungen kommt. Es erfüllt auch die niedrigen -Stromanforderungen von Fahrzeugumgebungen (Standby-Strom kleiner oder gleich 10 mA).
3.3 Sicherheitssysteme
SMT-Leiterplatten sind für die Fahrzeugsicherheit von entscheidender Bedeutung und werden in Airbag-Controllern, Antiblockiersystemen (ABS) und elektronischen Stabilitätskontrollsystemen (ESC) eingesetzt:
Airbag-Controller: Die Leiterplatte steuert präzise den Auslösezeitpunkt und die Auslösekraft von Airbags an verschiedenen Positionen innerhalb von höchstens 50 ms nach einer Kollision, um Fehlauslösungen oder Verzögerungen zu verhindern.
ABS/ESC-Systeme: Durch die Erfassung von Radgeschwindigkeitssensorsignalen berechnet die Platine die Radschlupfrate in Echtzeit und passt den Bremsdruck schnell an, um ein Blockieren der Räder oder ein Schleudern des Fahrzeugs zu verhindern und so sicherzustellen, dass es bei der Übertragung des Bremssignals zu keiner Verzögerung kommt.
3.4 Erweiterte Fahrerassistenzsysteme (ADAS).
Als zentrale Hardware-Grundlage für autonome Fahrtechnologie unterstützen SMT-Leiterplatten eine hochpräzise Sensorsignalverarbeitung und Entscheidungsberechnungen:
Spurhalteassistent: Verarbeitet von Kameras oder LiDAR erfasste Straßenmarkierungssignale, um den Spurhalteabstand des Fahrzeugs zu berechnen und Anpassungen des Lenksystems vorzunehmen.
Adaptive Geschwindigkeitsregelung: Empfängt Abstands- und Geschwindigkeitssignale vorausfahrender Fahrzeuge vom Millimeterwellenradar, um die Geschwindigkeit des Fahrzeugs automatisch anzupassen und einen sicheren Folgeabstand einzuhalten.
Kollisionswarnung: Integriert Multisensordaten (Kamera + Radar), um 1–2 Sekunden vor möglichen Kollisionen Warnungen auszugeben oder sogar eine Notbremsung auszulösen.
Diese Leiterplatten erfordern eine extrem hohe Signalverarbeitungspräzision (Signalverzögerung kleiner oder gleich 1 ms) und EMI-Beständigkeit (um Störungen durch Radar im Fahrzeug, drahtlose Kommunikation usw. zu vermeiden).
3.5 Beleuchtungssysteme
SMT-Leiterplatten sorgen für eine stabile Ansteuerung der LED-Beleuchtung in Fahrzeugen und ermöglichen eine effiziente Energieumwandlung und intelligente Steuerung:
Scheinwerfer: Schalten Sie LED-Lichtquellen automatisch auf Fernlicht und Abblendlicht sowie auf adaptives Dimmen (Anpassung der Leuchtweite an die Straßenbedingungen). Die Leiterplatte unterstützt die PWM-Dimmtechnologie (Dimmgenauigkeit größer oder gleich 1 %) und sorgt für einen stabilen Antriebsstrom im Temperaturbereich von -40 Grad bis 85 Grad.
Rücklichter/Blinker: Implementieren Sie dynamische Effekte wie sequentielle Blinker und helles Bremsen. Die Leiterplatte integriert Mehrkanal-LED-Treiberschaltungen und erfüllt gleichzeitig die Anforderungen der Automobilelektronik an geringen Stromverbrauch (Ruhestrom kleiner oder gleich 5 mA) und lange Lebensdauer (Betriebsdauer größer oder gleich 50.000 Stunden).
4. Einzelheiten
4.1 Kontrolle des Produktionsprozesses
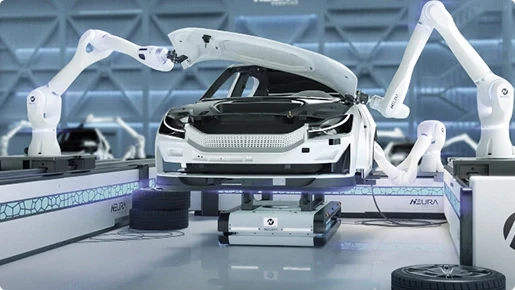
Im Einklang mit dem ISO16949-Prozessansatz für die SMT-Leiterplattenmontage wird ein umfassendes Managementsystem für „Menschen, Maschinen, Materialien, Methoden, Umgebung und Messung“ eingerichtet:
Personal: Alle Bediener müssen eine IATF 16949-Standardschulung und eine Qualifikationszertifizierung absolvieren (z. B. müssen SMT-Bediener die Platzierungsparameterkalibrierung und Fehlererkennung beherrschen).
Ausrüstung: SMT-Produktionslinien (Bestückungsmaschinen, Reflow-Öfen, AOI-Testgeräte) erfordern regelmäßige vorbeugende Wartung (Wartungszyklus höchstens 1 Monat) und wichtige Geräte müssen Wartungsaufzeichnungen und Präzisionskalibrierungsberichte aufbewahren.
Umgebung: Produktionswerkstätten müssen Temperatur und Luftfeuchtigkeit kontrollieren (22 ± 2 Grad, 45 % ± 5 % Luftfeuchtigkeit) und die elektrostatischen Schutzstandards ANSI/ESD S20.20 erfüllen (Erdung von Böden, Werkbänken und Personal; elektrostatische Spannung kleiner oder gleich 100 V).
Rückverfolgbarkeit: Jeder Leiterplatte wird ein eindeutiger Rückverfolgbarkeitscode (z. B. QR-Code) zugewiesen, sodass vollständige-Prozessinformationen (Rohstoffcharge, Produktionszeit, Bediener, Testdaten) über das System abgefragt werden können, mit Rückverfolgbarkeitsgenauigkeit bis hin zu einzelnen Produkten.
4.2 Materialauswahlkriterien
Alle Rohstoffe müssen den strengen Anforderungen der Automobilindustrie entsprechen, mit spezifischen Standards wie folgt:
Substrate: Müssen den IPC-4101-Standards entsprechen und Testberichte von Drittanbietern für Parameter (Tg-Wert, Wärmeleitfähigkeit, Dielektrizitätskonstante) müssen bereitgestellt werden.
Komponenten: Müssen die AEC-Q-Serienzertifizierung bestehen (z. B. AEC-Q100 für integrierte Schaltkreise, AEC-Q200 für passive Komponenten). Lieferanten müssen in die Liste der qualifizierten Lieferanten (QSL) aufgenommen werden und sich regelmäßigen Audits durch Dritte unterziehen.
Lot: Blei-freies Lot muss den J-STD-006-Standards entsprechen. Die Lagerung und Verwendung von Lötpaste erfordert eine strenge Temperatur- und Feuchtigkeitskontrolle (Kühltemperatur: 2–10 Grad, Temperaturerholungszeit mindestens 4 Stunden), um eine Verschlechterung der Lötleistung zu verhindern.
4.3 Fehlervermeidung und -kontrolle
Basierend auf dem Risikopräventionskonzept der ISO 16949 wird ein geschlossenes -Loop-System zur Prävention-Erkennung-Verbesserung etabliert:
Prävention: Potenzielle Produktionsrisiken (z. B. Fehlausrichtung von Bauteilen, Fehlstellen in der Lötstelle) werden durch eine Fehlermöglichkeits- und Einflussanalyse (FMEA) identifiziert und vorbeugende Maßnahmen (z. B. Optimierung der Platzierungsparameter, Anpassung von Reflow-Profilen) werden im Voraus entwickelt.
Erkennung: Zusätzlich zur vollautomatischen Prozessprüfung werden Qualitätskontrollpunkte festgelegt (z. B. Erst-Artikelprüfung nach der Platzierung, Stichprobenprüfung nach dem Löten), um eine frühzeitige Fehlererkennung und -behandlung sicherzustellen.
Verbesserung: Für während der Prüfung festgestellte Mängel (z. B. 0,1 % kalte Lötstellen in einer Charge) wird eine Ursachenanalyse (5Why-Methode) eingeleitet. Es werden Korrektur- und Vorbeugemaßnahmen (z. B. Anpassung des Druckdrucks der Lotpaste) entwickelt und die Wirksamkeit der Verbesserungen überprüft, um ein erneutes Auftreten ähnlicher Probleme zu vermeiden.
5. Qualifikation
modularer Titel
Lorem ipsum dolor sit amet consectetur adipisicing elit
5.1 Zertifizierungsanforderungen
Hersteller müssen über eine vollständige Systemzertifizierung nach ISO 16949 (IATF 16949) verfügen, wobei der Zertifizierungsumfang den gesamten SMT-Leiterplattenbestückungsprozess abdeckt (vom Design über die Produktion bis zum Test). Darüber hinaus müssen wichtige Produktionsprozesse (z. B. Löten, Testen) branchenspezifischen Standards entsprechen:
Lötprozesse müssen IPC-A-610 Klasse 3 (die höchste Zuverlässigkeitsanforderung für Automobilprodukte) erfüllen.
Die Testmethoden müssen den Lötkonsistenzstandards IPC-J-STD-001 entsprechen.
5.2 Lieferantenqualifikation
Vorlieferanten durchlaufen strenge Qualifizierungsaudits, die Folgendes umfassen:
Zertifizierung: Lieferanten müssen über Zertifizierungen wie IATF 16949 und ISO 9001 verfügen.
Qualitätsfähigkeit: Bereitstellung von Qualitätsdaten für die letzten 6 Monate (z. B. Chargen-Erfolgsquote, Fehlerquote), mit Anforderungen an eine Chargen-Erfolgsquote von mindestens 99,5 % und eine Fehlerquote von mindestens 100 ppm für Schlüsselkomponenten (z. B. ICs für die Automobilindustrie).
Lieferfähigkeit: Bewertung der Produktionsstabilität des Lieferanten und-pünktliche Lieferrate (Anforderung: größer oder gleich 98 %), um sicherzustellen, dass es zu keinen Unterbrechungen der Lieferkette kommt.
Kontinuierliche Verbesserung: Lieferanten müssen einen internen Qualitätsverbesserungsmechanismus einrichten und monatliche Qualitätsberichte und Verbesserungspläne einreichen.
5.3 Produktqualifikationstests
Fertige Produkte müssen vor der Markteinführung mehrere Runden strenger Tests bestehen. Zu den wichtigsten Testpunkten gehören:
Prüfung der elektrischen Leistung: Prüfung des PCB-Stromkreisdurchgangs, des Isolationswiderstands (größer oder gleich 100 MΩ) und des Spannungswiderstands (größer oder gleich 500 V AC, kein Ausfall für 1 Minute).
Prüfung der Umweltzuverlässigkeit: Temperaturwechseltests (-40 Grad bis 125 Grad, 1.000 Zyklen), Tests bei feuchter Hitze (40 Grad, 95 % Luftfeuchtigkeit, 1.000 Stunden) und Vibrationstests (10–2.000 Hz, 20 G Beschleunigung, 2 Stunden pro X/Y/Z-Achse). Nach der Prüfung dürfen die Produkte keine mechanischen Schäden aufweisen und eine normale elektrische Leistung aufweisen.
Lebensdauertests: Simulation einer langfristigen-Nutzung im-Fahrzeug (z. B. Dauerbetrieb bei 85 Grad für 10.000 Stunden). Nach dem Test beträgt die Verschlechterung wichtiger Parameter (z. B. Signalübertragungsrate, Antriebsstrom) weniger als oder gleich 10 %.
Konformitätstests: RoHS-Umwelttests (Beschränkung von über 10 gefährlichen Substanzen wie Blei und Cadmium) und EMV-Tests zur elektromagnetischen Verträglichkeit (gemäß CISPR 25 EMV-Standards für Automobilelektronik).
6. FAQ
6.1 Was unterscheidet die SMT-Leiterplattenbestückung nach ISO 16949 von der Standard-Leiterplattenbestückung?
Im Vergleich zur Standard-Leiterplattenbestückung unterscheidet sich die ISO 16949-konforme SMT-Leiterplattenbestückung in drei Kernaspekten:
Strengere Qualitätskontrolle: Der Schwerpunkt liegt nicht nur auf der Qualifizierung des fertigen Produkts, sondern auch auf der vollständigen Rückverfolgbarkeit des Prozesses (Aufzeichnung jedes Schritts vom Rohmaterial bis zum fertigen Produkt), der Vermeidung von Prozessrisiken (Erkennung potenzieller Probleme im Voraus über FMEA) und der Erfüllung der hohen Anforderungen der Automobilindustrie an die Produktkonsistenz (Abweichung der Parameter von Charge zu Charge kleiner oder gleich 2 %).
Stärkere Anpassungsfähigkeit an die Umwelt: Optimiertes Design für extreme Automobilbedingungen (hohe Temperaturen, Vibrationen, EMI), wie z. B. die Verwendung von Substraten mit hoher -Tg, verbesserte Zuverlässigkeit der Lötverbindungen und das Hinzufügen elektromagnetischer Abschirmschichten. Dies gewährleistet einen stabilen Langzeitbetrieb bei Temperaturen von -40 bis 125 Grad und kontinuierlichen Vibrationsumgebungen.
Umfassendere Tests und Verifizierungen: Zusätzlich zu den standardmäßigen AOI- und IKT-Tests sind automobilspezifische Verifizierungen (Umweltzuverlässigkeitstests, 10.000-{3}Stunden-Lebensdauertests, EMV-Tests) erforderlich, um die Einhaltung der langfristigen Anforderungen für den Einsatz im Fahrzeug sicherzustellen.
6.2 Ist diese von BQC hergestellte Leiterplattenbaugruppe für Umgebungen mit hohen Vibrationen geeignet?
Ja, die ISO 16949 SMT-Leiterplattenbaugruppen von BQC sind speziell für Umgebungen mit hoher -Vibration konzipiert und bieten eine hervorragende Vibrationsfestigkeit:
Design: Es werden verbesserte mechanische Strukturen (z. B. verdickte Substratkanten, optimiertes Komponentenlayout zur Vermeidung von Schwerpunktverzerrungen) und vibrationsbeständige Komponenten (z. B. verriegelte Anschlüsse, hochvibrationsbeständige ICs) verwendet.
Prozess: Die Morphologie der Lötstelle wird während des Lötens optimiert (Erhöhung des Lötstellenvolumens, Kontrolle der Hohlraumrate auf weniger als oder gleich 3 %). Bei Schlüsselkomponenten (z. B. BGAs, Sensoren) wird zusätzlich die Underfill-Technologie eingesetzt, um die Haftfestigkeit zwischen Lötstellen und dem Substrat zu erhöhen.
Überprüfung: Proben aus jeder Charge werden strengen Vibrationstests unterzogen (gemäß IEC 60068-2-6, 10-2000 Hz Frequenzbereich, 20 G Beschleunigung, 2 Stunden pro X/Y/Z-Achse). Nach dem Test kommt es zu keiner Ablösung von Komponenten oder Rissen in der Lötstelle, und die elektrische Leistung bleibt völlig normal und erfüllt die kontinuierlichen Vibrationsanforderungen von Automobilanwendungen (z. B. Motorraum, Fahrgestellmontageszenarien).
6.3 Welche Prüfmethoden werden zur Qualitätssicherung angewendet?
Um die Produktqualität sicherzustellen, implementiert BQC ein „vollständiges, mehrstufiges“ Testsystem mit folgenden Kerntestmethoden:
Platzierungsphase: 100 % AOI mit einer hochauflösenden Kamera (größer oder gleich 5 μm) zur Erkennung von Erscheinungsbildfehlern (fehlende Komponenten, Fehlausrichtung, umgekehrte Polarität, kalte Lötstellen) mit einer Erkennungsrate von 99,9 %.
Lötphase: Röntgeninspektion (für untere-Lötverbindungen von BGAs, CSPs), um versteckte Defekte (innere Hohlräume, Brückenbildung, kalte Lötstellen) durch Komponenten hindurch zu erkennen. An Proben werden auch Festigkeitsprüfungen der Lötverbindungen durchgeführt (unter Verwendung eines Zugprüfgeräts zur Messung der Abziehkraft der Lötverbindungen, konform mit den IPC-TM-650-Standards).
Funktionsstadium: ICT deckt über 98 % der Schaltkreisknoten ab, um offene Schaltkreise, Kurzschlüsse und Abweichungen von Komponentenparametern zu erkennen. Darüber hinaus werden 1 % der Proben pro Charge Funktionstests unterzogen (Simulation tatsächlicher -Fahrzeugbedingungen, um die PCB-Funktionalität zu überprüfen, z. B. ECU-Signalverarbeitung, ADAS-Sensordatenübertragung).
Zuverlässigkeitsstufe: Alle Produkte werden Umwelttests unterzogen (Temperaturwechsel, feuchte Hitze, Vibration). High-End-Produkte werden außerdem einem Salzsprühnebeltest (für Fahrwerkskomponenten von Fahrzeugen mit neuer Energieversorgung) und einem Überspannungstest (für fahrzeuginterne Leistungsmodule) unterzogen, um eine lange Lebensdauer zu gewährleisten
Beliebte label: ISO16949 SMT-Leiterplattenbestückung, China, Hersteller, Fabrik, kundenspezifisch, Zählerintegration in die PCB -Baugruppe, Induktorintegration in die PCB -Baugruppe, PCB -Baugruppe für Elektronik, Leistungsumwandlung in der PCB -Baugruppe, Stromversorgungsintegration in die PCB -Baugruppe, Signalintegrität in der PCB -Baugruppe


